Рейсмусовый станок: для чего нужен и чем отличается от фуганка
Рейсмусовый станок строгает заготовку до заданной толщины и делает обработанную пласть параллельной опорной. Но он не исправляет исходную геометрию сам по себе: перед рейсмусованием у доски должна быть одна ровная базовая пласть. Её получают на фуговальном станке, ручным фрезерованием по салазкам или другим точным способом.
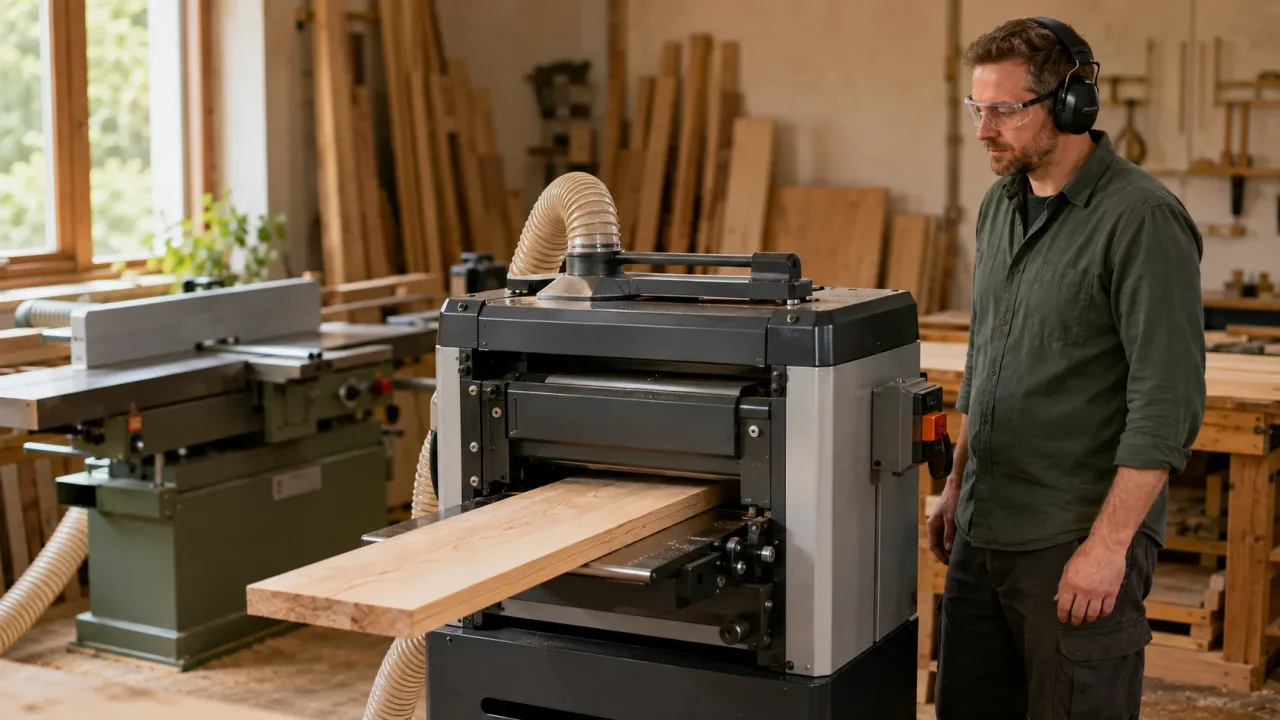
Поэтому фуганок и рейсмус решают последовательные задачи. Фуганок создаёт плоскую базу и прямую кромку, а рейсмус калибрует толщину относительно этой базы. Комбинированный фуговально-рейсмусовый станок выполняет обе операции, но требует перенастройки между режимами.
Для чего нужен рейсмусовый станок
Главная задача — получить серию досок одинаковой толщины. Заготовка опирается подготовленной стороной на стол, подающие валы протягивают её под вращающимся ножевым валом, а верхняя пласть снимается до установленного размера.
Рейсмус используют при изготовлении:
- мебельных щитов и столешниц;
- дверных и оконных деталей;
- ступеней, наличников и плинтусов;
- реек, рамок и элементов каркаса;
- заготовок для склейки;
- одинаковых деталей из грубо распиленной доски.
Станок особенно полезен, когда одной электрорубаночной обработки недостаточно: ручной инструмент может сделать поверхность гладкой, но не гарантирует параллельность двух пластей и одинаковый размер всей партии.
Чем рейсмус отличается от фуганка
На фуганке ножевой вал расположен относительно двух столов. Заготовку ведут по столам, и станок срезает выступающие участки, формируя плоскость. На рейсмусе база уже должна существовать: доска скользит по цельному столу, а головка снимает материал сверху.
| Операция | Фуговальный станок | Рейсмусовый станок |
|---|---|---|
| Основной результат | Одна плоская пласть или прямая кромка | Вторая пласть параллельна первой, задана толщина |
| От чего строится геометрия | От столов и направляющей станка | От нижней пласти, лежащей на столе |
| Исправляет винт и изгиб | Создаёт базовую плоскость при правильной технике | Может прижать кривую доску, которая после выхода снова изогнётся |
| Делает детали одинаковыми | Не гарантирует одинаковую толщину серии | Да, после настройки и контрольных проходов |
| Работа с кромкой | Формирует прямую кромку по упору | Обычно не предназначен для базирования узкой кромкой |
Руководство промышленного рейсмуса требует: «Заготовка должна быть сначала отфугована с одной стороны».
Эта фраза объясняет типичную ошибку. Если положить выгнутую доску выпуклостью вверх, подающие валы могут временно распрямить её. Ножи снимут слой, но после выхода давление исчезнет и изгиб вернётся.
Отдельный или фуговально-рейсмусовый станок
Два самостоятельных станка
Отдельные машины удобны при постоянной работе. Не нужно поднимать столы, переставлять кожух и перенастраивать вытяжку при переходе от базирования к калибровке. Можно построить поток: сначала отфуговать всю партию, затем пропустить её через рейсмус.
Недостатки — больше занимаемого места, две системы пылеудаления и более высокая общая стоимость. Для маленькой мастерской это может быть решающим.
Комбинированный станок
Фуговально-рейсмусовый станок экономит площадь и использует один ножевой вал для обеих операций. Он подходит домашней мастерской и небольшим сериям, если владелец готов менять режимы.
Перед покупкой проверьте не только наличие двух функций, но и удобство перехода:
- поднимаются ли оба фуговальных стола одним блоком;
- нужно ли снимать направляющую;
- насколько легко переставить патрубок аспирации;
- сохраняются ли настройки столов после переключения;
- есть ли безопасная блокировка режима;
- можно ли обслуживать ножи без сложной разборки.
Дешёвая комбинация, которую приходится настраивать заново после каждого перехода, замедляет работу сильнее, чем кажется по каталогу.
Виды рейсмусовых станков
| Тип | Для каких задач | Преимущество | Ограничение |
|---|---|---|---|
| Переносной настольный | Небольшие партии, дача, домашняя мастерская | Компактность, можно убрать после работы | Лёгкая станина, выше шум, требовательность к опоре и подающим столам |
| Стационарный односторонний | Регулярная столярная работа | Жёсткий стол, стабильная подача, ресурс | Требует места, отдельного питания и аспирации |
| Фуговально-рейсмусовый | Полный цикл подготовки доски на малой площади | Две операции на одном валу | Перенастройка и компромисс по производительности |
| Двусторонний или многовальный | Серийное производство | Обработка нескольких поверхностей за проход | Цена, мощность, сложная настройка и обслуживание |
Старый промышленный станок может иметь массивные чугунные столы и большой запас жёсткости, но возраст не является преимуществом сам по себе. До покупки проверяют электрику, торможение вала, ограждения, подающие валы, подшипники, состояние столов и доступность ножей. Станок без штатной защиты нельзя считать удачной покупкой только из-за низкой цены.
Основные характеристики при выборе
Ширина строгания
Это максимальная ширина заготовки, которую можно провести между стойками и обработать ножевым валом. Измерьте самые широкие реальные детали, а не будущую столешницу целиком. Щит обычно склеивают из заранее откалиброванных ламелей, поэтому домашнему мастеру не всегда нужен максимально широкий станок.
Оставляйте разумный запас: доска номинально 300 мм может иметь обзол или изгиб, а полезная ширина после подготовки станет меньше. При этом увеличение ширины станка повышает требования к мощности, жёсткости и аспирации.
Диапазон толщины
В паспорте указывают минимальную и максимальную высоту заготовки. Минимум важен для тонких реек: подавать деталь тоньше разрешённой опасно. Для таких работ применяют предусмотренную производителем подкладочную плиту или другой штатный способ, а не подкладывают случайную фанеру.
Максимальная высота должна учитывать не только готовую деталь, но и черновую заготовку. Если станок принимает 150 мм, это не значит, что на такую глубину можно снять материал за проход.
Максимальный съём за проход
Каталожный максимум обычно относится к определённой ширине и породе. На широкой твёрдой доске снимают меньше: так снижаются нагрузка на двигатель, вырывы волокон и риск остановки подачи. Чистовой проход делают тонким независимо от большого паспортного значения.
Скорость подачи
Медленная подача даёт больше резов на единицу длины и обычно более чистую поверхность, но повышает время обработки. Высокая увеличивает производительность. Две скорости полезны, если станок используется и для чернового калибрования, и для чистового прохода.
Ножевой вал
Прямые длинные ножи проще понять и часто дешевле заточить, но они заметнее реагируют на сучки и направление волокон. Сегментный спиральный вал с поворотными пластинами работает тише и локальный скол одной кромки устраняется поворотом пластины, однако комплект дороже и требует аккуратной установки всех элементов.
Мощность и питание
Не сравнивайте станки по ваттам без учёта сети и реального режима. Важно, выдерживает ли линия пусковой ток, соответствует ли розетка и защита, есть ли заземление. Тяжёлые модели могут требовать трёхфазного питания. Подключение промышленного оборудования поручают электрику.
Пылеудаление
Рейсмус снимает большой объём стружки. Маленький бытовой пылесос быстро забивается и может не обеспечить нужный воздушный поток. Смотрите диаметр патрубка, требуемую производительность аспирации, доступность мешков или циклона и путь шланга, который не должен мешать подаче доски.
Что измерить в мастерской до покупки
Станку нужен не только прямоугольник по габаритам корпуса. Перед ним и за ним оставляют длину для заготовки, а оператору — безопасную позицию сбоку от возможного обратного выброса.
Запишите:
- длину самой большой доски;
- ширину и толщину типичных деталей;
- высоту удобной рабочей линии;
- расстояние до стены перед входом и за выходом;
- параметры электрической линии;
- место аспиратора и диаметр шланга;
- возможность занести и установить станок;
- допустимый уровень шума для помещения.
Для доски длиной 2 м нужен проход примерно на эту длину с обеих сторон плюс место оператору. Разворачивать заготовку в дверном проёме во время подачи небезопасно.
Что проверить в паспорте и комплектации
У конкретной модели найдите не рекламный обзор, а руководство. В нём важны:
- минимальная длина, ширина и толщина заготовки;
- максимальный съём для разных режимов;
- допустимые породы и состояние древесины;
- тип и размеры ножей или пластин;
- скорость подачи и вращения вала;
- масса станка и требования к креплению;
- электрическая схема и защита;
- параметры вытяжки;
- порядок регулировки столов и индикатора толщины;
- доступность расходников и сервисных деталей.
Сравните штатную комплектацию: подающие столы, патрубок, шаблон установки ножей, магнитные фиксаторы, запасные пластины и опора могут продаваться отдельно.
Как проверить рейсмус перед покупкой
Проверка бывшего в употреблении станка особенно важна, но полезна и для нового демонстрационного образца.
- Отключите питание и осмотрите стол на коррозию, глубокие риски и ступеньки в местах стыка.
- Проверьте люфт механизма подъёма, параллельность головки столу и равномерность хода.
- Осмотрите подающие валы и защиту от обратного выброса.
- Уточните состояние ножей; не касайтесь режущих кромок рукой.
- После безопасного включения послушайте подшипники без подачи заготовки.
- Пропустите прямую контрольную доску, измерьте толщину у четырёх углов и в середине.
- Проверьте ступеньку на входе и выходе — так называемый снайп.
Разница толщины поперёк доски указывает на необходимость настройки или износ. Повторяющаяся выемка у концов может быть связана с опорой длинной детали, регулировкой столов и люфтом головки.
Правильная последовательность обработки доски
1. Осмотр материала
Доска должна быть очищена от земли, песка, гвоздей, скоб и камней. Металл повреждает ножи и может превратиться в опасный выброс. Сырые и смолистые заготовки обрабатывают только в пределах, разрешённых руководством.
2. Создание базы
Одну пласть фугуют до устойчивой плоскости. Затем формируют прямую кромку под углом к базе, если она нужна для дальнейшего раскроя или склейки.
3. Рейсмусование второй пласти
Базовую сторону кладут на стол. Высоту устанавливают с малым съёмом и проводят пробную деталь. После измерения корректируют настройку, а не полагаются только на встроенную шкалу.
4. Чередование сторон
Когда нужно снять много материала, полезно распределять съём между пластями, чтобы уменьшить неравномерное освобождение внутренних напряжений. Но базовую геометрию сохраняют и каждый раз контролируют.
5. Финальная калибровка партии
Все детали проводят при одной настройке чистового прохода. Последний размер проверяют штангенциркулем или точным толщиномером в нескольких точках.
Практический пример: ламели для столешницы
Есть шесть сухих досок длиной 1,5 м и толщиной от 31 до 34 мм. Нужны ламели одинаковой толщины около 28 мм. Сначала доски осматривают металлоискателем и отмечают направление волокон. На фуганке создают одну плоскость, снимая только необходимый минимум.
После этого измеряют самую тонкую заготовку по всей длине. Если её чистовой размер позволяет получить 28 мм без глубоких дефектов, все доски рейсмусуют постепенно, меняя стороны и оставляя небольшой припуск на последний проход. Финальную настройку не меняют до обработки всей партии.
Проверяемый результат:
- каждая ламель устойчиво лежит на плоскости без качания;
- разница толщины по длине укладывается в требования проекта;
- на концах нет заметной ступеньки;
- вырывы не заходят глубже будущей шлифовки;
- кромки готовы к отдельному фугованию перед склейкой.
Если самая тонкая доска не позволяет получить выбранный размер, не снимают лишнее со всей партии автоматически: меняют проектную толщину или исключают эту заготовку.
Безопасность работы
Рейсмус — станок с автоматической подачей и быстро вращающимся валом. Защитные кожухи и элементы против обратного выброса должны быть установлены. Свободную одежду, украшения и длинные волосы убирают; перчатки у вращающегося оборудования не используют, если руководство прямо не предусматривает их для отдельной остановленной операции.
Во время строгания:
- стойте сбоку, а не на линии возможного выброса;
- не заглядывайте внутрь при работающем вале;
- не толкайте короткую деталь рукой за пределами допустимой длины;
- не пытайтесь освободить застрявшую доску до полной остановки и отключения;
- не снимайте стружку со стола рукой;
- не работайте без аспирации и защиты слуха и зрения;
- не обрабатывайте доску с трещиной, свободным сучком или металлом.
Перед настройкой, заменой ножей и очисткой станок отключают от питания и исключают случайный пуск.
Типичные ошибки
Рейсмусовать необработанную кривую доску
Станок копирует форму базы. Валы прижимают изгиб, но после выхода доска возвращается к прежней геометрии.
Снимать максимум на широкой заготовке
Двигатель перегружается, скорость падает, а на древесине появляются глубокие вырывы. Несколько умеренных проходов безопаснее и чище.
Поднимать конец длинной доски
Слишком сильная поддержка меняет прижим у ножевого вала и провоцирует снайп. Заготовку поддерживают в плоскости стола, не пытаясь направлять её силой.
Гнаться за гладкостью тупыми ножами
Тупой инструмент рвёт волокна, нагревает древесину и повышает нагрузку. Шлифование не исправляет глубокие вырывы экономично.
Не учитывать аспирацию
Стружка забивает кожух, ухудшает подачу и оседает на столе. Это влияет и на безопасность, и на точность толщины.
Как оценить результат
Измерьте деталь не только у одного торца. Нужны точки по четырём углам и в середине. Для склеиваемой партии сравните все ламели при одной температуре и влажности. Поверхность должна быть без глубоких вырывов, поперечных волн, прижогов и вдавленной стружки.
Если толщина различается слева и справа, проверяют параллельность головки. Если дефект только на концах — опору, столы и фиксацию высоты. Если волна повторяется с постоянным шагом — ножи, подшипники и скорость подачи.
Рейсмусовый станок выбран правильно, когда принимает реальные размеры ваших заготовок, помещается вместе с зонами подачи, подключается к существующей сети и аспирации, а его настройку можно проверить измерением. Самое важное — помнить порядок: сначала плоская база, затем параллельная пласть и заданная толщина.
Частые вопросы
Для чего нужен рейсмусовый станок?
Рейсмус обрабатывает верхнюю пласть доски параллельно нижней и доводит заготовку до заданной толщины. Он не исправляет сам по себе кривую базовую пласть: её сначала выравнивают на фуганке или другим способом.
Чем рейсмус отличается от фуганка?
Фуганок создаёт первую плоскую базовую пласть и прямую кромку, а рейсмус калибрует противоположную пласть относительно уже подготовленной базы. Для геометрически правильной доски операции выполняют именно в этой последовательности.
Можно ли обойтись рейсмусом без фуганка?
Можно, если одну пласть заранее выровнять ручным инструментом, фрезерной кареткой или жёсткими салазками с фиксацией заготовки. Если подать кривую доску прямо на стол, ролики временно прижмут её, но после выхода деформация обычно вернётся.
Как выбрать рейсмусовый станок для домашней мастерской?
Сопоставьте максимальную ширину и толщину с реальными заготовками, проверьте минимальную длину, мощность сети, скорость подачи, доступность ножей, качество фиксации головы и возможность подключить аспирацию. До покупки полезно измерить зоны подачи с обеих сторон станка.