Температура пайки полипропиленовых труб: таблица времени нагрева
Для типовой раструбной сварки труб PP-R часто используют насадки, нагретые примерно до 260 °C, но рабочую температуру и время берут из паспорта конкретной системы труб, фитингов и аппарата. Для распространённой таблицы при помещении около 20 °C трубу диаметром 20 мм нагревают 5 секунд, 25 мм — 7 секунд, 32 мм — 8 секунд. Эти значения нельзя автоматически переносить на другой материал, холодный монтаж или аппарат с неточным термостатом.
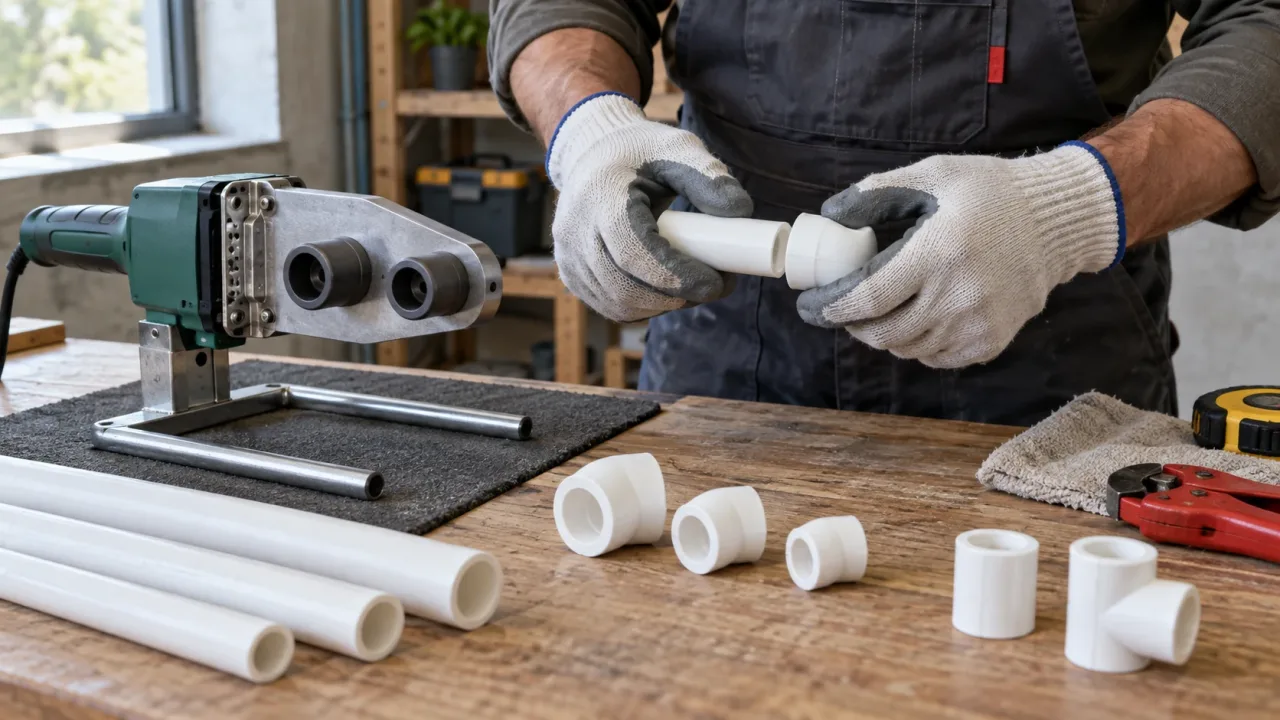
Официальное монтажное пособие требует после соединения выдержать узел до окончания времени охлаждения и не нагружать его. Значит, качество зависит не только от температуры паяльника, но и от глубины вставки, соосности, скорости сборки и покоя после сварки.
Что называют пайкой полипропилена
В быту процесс называют пайкой, технически это полифузионная раструбная сварка. Насадка одновременно прогревает наружную поверхность трубы и внутреннюю поверхность фитинга. После снятия детали соединяют без вращения; размягчённые слои образуют общий сварной шов.
Метод применяется только к совместимым трубам и фитингам одной системы. Армированные трубы могут требовать зачистки или торцевания специальным инструментом — это определяется конструкцией, а не цветом трубы.
Таблица времени при 20 °C
Ниже — значения из монтажного пособия для конкретной системы PP-R. Перед работой сверяйте их с паспортом ваших изделий.
| Наружный диаметр, мм | Нагрев, с | Время соединения, с | Охлаждение, с |
|---|---|---|---|
| 20 | 5 | 4 | 120 |
| 25 | 7 | 4 | 120 |
| 32 | 8 | 6 | 220 |
| 40 | 12 | 6 | 240 |
| 50 | 18 | 6 | 250 |
| 63 | 24 | 8 | 360 |
В таблице «время соединения» — короткий интервал, когда детали нужно снять с насадок, совместить и удержать. Это не разрешение вращать узел несколько секунд в поиске положения.
Что меняется на холоде
При понижении температуры детали прогреваются медленнее. Некоторые производители дают отдельные таблицы для 15 и 10 °C; монтаж ниже минимально допустимой температуры запрещают. Нельзя компенсировать холод произвольным повышением регулятора: поверхность перегреется раньше, чем прогреется рабочая глубина.
Холодные трубы выдерживают в помещении, защищают рабочее место от ветра и используют значения производителя. Фитинги не прогревают горелкой.
Как проверить реальную температуру аппарата
Шкала на недорогом регуляторе не всегда равна температуре насадки. После стабилизации аппарат проверяют контактным термометром или измерителем, подходящим для горячей металлической поверхности. Инфракрасный пирометр на блестящей насадке может ошибаться из-за коэффициента излучения.
Перед серией соединений сделайте пробный шов на обрезках того же диаметра. Признаки нормального прогрева:
- детали входят на насадки с равномерным усилием;
- пластик размягчён по рабочей глубине, но не течёт;
- после сборки получается ровный валик без сильного наплыва внутрь;
- соединение удерживает соосность;
- проход не перекрыт расплавом.
Подготовка трубы и фитинга
Труборез должен дать перпендикулярный край без смятия. Детали очищают от пыли, воды и жира способом, разрешённым системой. На трубе отмечают глубину вставки: если протолкнуть её глубже, расплав может сузить проход.
Подготовьте:
- сварочный аппарат с исправным термостатом;
- насадки нужного диаметра без повреждения покрытия;
- труборез и инструмент для армированного слоя;
- рулетку, маркер и шаблон глубины;
- устойчивую подставку и термостойкий коврик;
- перчатки, не цепляющиеся за вращающиеся инструменты;
- достаточное количество обрезков для проб.
Внутри труб не должно быть воды. Даже капля при нагреве создаёт пар и дефект поверхности.
Пошаговая сварка
- Отрежьте трубу под прямым углом.
- Выполните зачистку армирования, если этого требует тип трубы.
- Отметьте глубину и ориентацию фитинга.
- Дождитесь стабилизации температуры аппарата.
- Одновременно, без перекоса, наденьте трубу и фитинг на соответствующие части насадки.
- Отсчитайте время из таблицы производителя.
- Снимите обе детали и сразу соедините соосно до метки, не вращая.
- Удерживайте неподвижно в течение времени фиксации.
- Оставьте соединение без нагрузки до полного охлаждения.
Если фитинг расположен под углом, ориентационную метку делают заранее. Поворачивать уже соединённые детали нельзя: это разрывает сформированный слой.
Пример для трубы 25 мм
В помещении 20 °C сваривают водопровод из совместимых труб и фитингов диаметром 25 мм. По таблице системы: нагрев 7 секунд, соединение 4 секунды, охлаждение 120 секунд. Мастер заранее отмечает глубину и направление отвода, одновременно прогревает детали, соединяет без вращения и не перемещает узел две минуты.
Это проверяемый режим только при исправном аппарате, чистых насадках и фактической температуре. Если на паспорте другой системы указаны иные значения, применяют её данные.
Недогрев и перегрев
При недогреве детали входят слишком туго или не доходят до метки, площадь сварки мала, соединение может протечь под давлением. Повторно догревать уже начатый узел нельзя — детали заменяют.
При перегреве полипропилен становится слишком мягким, наружный валик разрастается, а внутри образуется наплыв, уменьшающий проход. Особенно критично это для труб 20 мм. Разрез пробного соединения вдоль оси показывает геометрию лучше внешнего осмотра.
Проверка смонтированного трубопровода
До скрытия труб осмотрите каждый шов, сверьте направление и выполните испытание по проекту и паспорту системы. Рабочее давление не подают до истечения времени охлаждения. Для горячей воды и отопления учитывают температурное удлинение, опоры и компенсаторы.
Запишите расположение скрытых соединений и сфотографируйте трассу. В стенах желательно минимизировать разъёмные и сварные узлы, если проект позволяет вести цельную трубу.
Как учитывать тип трубы
Одинаковый наружный диаметр не означает одинаковую подготовку. Цельная полипропиленовая труба обычно режется и сваривается после очистки торца. У армированного изделия порядок зависит от конструкции: наружный алюминиевый слой может требовать зачистки, средний слой — торцевания специальным инструментом, а труба со стекловолоконным слоем часто обрабатывается как цельная. Правило определяет производитель конкретной системы, а не внешний вид трубы.
Ошибочная подготовка опасна по двум причинам. Оставшийся в зоне сварки алюминий мешает получить однородное соединение, а чрезмерная зачистка изменяет геометрию и ослабляет стенку. Нельзя снимать материал ножом «примерно до нужной глубины», если для системы предусмотрен калиброванный шейвер или торцеватель.
Перед серийным монтажом выполните два-три пробных соединения из той же трубы и фитингов. После полного охлаждения разрежьте их вдоль оси. На разрезе оценивают равномерность зоны сплавления, отсутствие заметных пустот и сохранение прохода. Такой образец не заменяет испытание готовой системы, но быстро выявляет неверный режим или несовместимую оснастку.
Как организовать рабочее место
Аппарат должен стоять устойчиво, а насадки — быть чистыми и затянутыми до нагрева в соответствии с инструкцией. Для монтажа подготовьте труборез, маркер, рулетку, шаблон глубины, инструмент для армированного слоя и чистую безворсовую салфетку. Детали раскладывают по диаметрам, чтобы в момент нагрева не искать нужный фитинг.
Работать удобнее вдвоём на крупных диаметрах: один человек удерживает аппарат, другой подаёт и совмещает детали. Но действия должны быть заранее согласованы. Попытка поправить угол после соединения вращением разрушает формирующийся шов.
Соблюдайте последовательность:
- Соберите узел насухо и отметьте взаимное положение деталей.
- Проверьте перпендикулярность реза и подготовьте армирующий слой.
- Отметьте глубину ввода без добавочного запаса.
- Одновременно наденьте трубу и фитинг на насадки без проворачивания.
- Отсчитайте время после полного входа на рабочую глубину.
- Снимите детали, соедините по меткам и удерживайте неподвижно.
- Отложите узел до полного охлаждения.
Что показывает разрез пробного соединения
| Признак | Возможная причина | Что изменить |
|---|---|---|
| Проход заметно сужен валиком | Перегрев, лишняя глубина или сильное давление | Сверить температуру, время и метку глубины |
| Граница трубы и фитинга легко расходится | Недогрев либо загрязнение | Проверить фактическую температуру и подготовку |
| Валик неравномерный по окружности | Перекос, овальная труба, изношенная насадка | Исправить рез и оснастку |
| Видны пустоты или чужеродные частицы | Влага, грязь, повреждённое покрытие насадки | Очистить и заменить дефектную оснастку |
| Ось фитинга ушла в сторону | Поворот или коррекция после стыковки | Точнее выставлять детали до нагрева |
Не пытайтесь восстановить неудачный шов повторным прогревом. Дефектный узел вырезают с запасом и собирают заново из исправных деталей.
Температурное удлинение и крепление труб
Даже идеально сваренный трубопровод может деформироваться, если не учесть расширение при нагреве. Длинный участок горячей воды или отопления не должен быть намертво зажат между двумя точками. Схему неподвижных и скользящих опор, расстояния между креплениями и компенсаторы выбирают по документации системы и расчёту.
Перед заделкой штробы убедитесь, что труба может перемещаться предусмотренным способом и не трётся об острые края. В местах прохода через конструкции используют защитные гильзы или решения проекта. Соединение не располагают там, где к нему невозможно добраться и где утечка долго останется незаметной, если этого можно избежать.
Ошибки и граница самостоятельной работы
- Выставлять температуру «на максимум» для скорости.
- Считать секунды до стабилизации аппарата.
- Паять мокрую или грязную трубу.
- Не отмечать глубину и перекрывать проход.
- Вращать фитинг после соединения.
- Использовать повреждённую тефлоновую насадку.
- Смешивать неизвестные трубы и фитинги.
- Нагружать шов до охлаждения.
Специалист нужен для стояков многоквартирного дома, скрытых соединений без доступа, отопления с высокой ответственностью, подключения котла и участков, где ошибка приведёт к крупному ущербу. Если пробный разрез показывает неодинаковый расплав или аппарат не держит температуру, работу прекращают.
Частые вопросы
Какая температура пайки полипропиленовых труб?
Для многих систем PP-R применяется около 260 °C, но точное значение берут из паспорта труб, фитингов и аппарата. Шкалу регулятора полезно проверить подходящим измерителем.
Сколько греть полипропиленовую трубу 20, 25 и 32 мм?
В таблице одной распространённой системы при 20 °C указаны 5, 7 и 8 секунд соответственно. Для другой марки, температуры и конструкции трубы значения нужно сверить с её документацией.
Можно ли поворачивать фитинг после пайки?
Нет. Детали соединяют соосно до заранее нанесённой метки и удерживают без вращения. Поворот повреждает формирующийся сварной слой.
Как понять, что труба перегрета?
Признаки — чрезмерно мягкий пластик, большой наружный валик и наплыв, сужающий внутренний проход. Подозрительный узел заменяют, а пробное соединение разрезают для контроля.